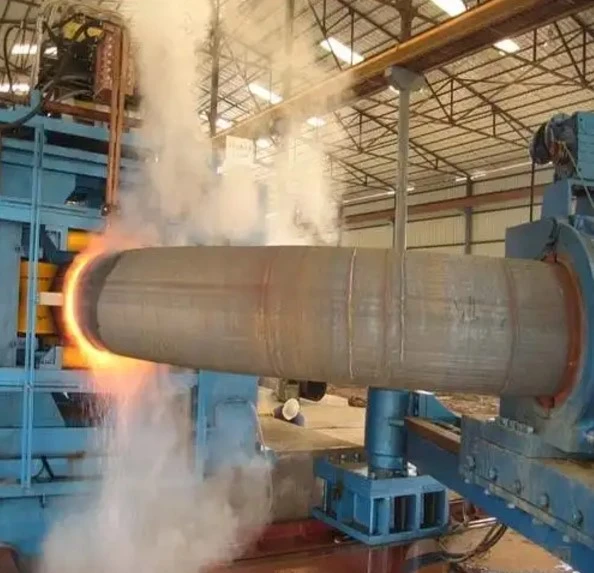
Voici quelques façons de modifier la taille et la forme du tuyau en acier au carbone L360 :
Méthode de modification de taille
Étirement à chaud : chauffez le tuyau en acier à environ 800-1000 degrés, puis utilisez des machines-outils professionnelles pour l'étirer, de manière à réduire le diamètre extérieur ou l'épaisseur de paroi du tuyau en acier et d'autres dimensions afin d'atteindre les exigences de taille requises.
Usinage : Couper, scier, fileter ou réduire le diamètre du tube en acier à l'aide de machines-outils et d'outils tels que des outils de tournage et des perceuses. Cette méthode permet de contrôler avec précision la taille du tuyau en acier, mais elle coupera certains matériaux. Il convient aux situations où une grande précision dimensionnelle est requise et où certaines pertes de matériaux sont autorisées.
Compression : utilisez des presses et des outils hydrauliques pour comprimer le tuyau en acier afin de réduire son diamètre extérieur. Cette méthode est généralement utilisée pour réduire les tuyaux en acier avec des exigences de précision faibles, et il s'agit d'un traitement non destructif, mais il convient de prêter attention au contrôle de la force de compression et de l'uniformité pour éviter une déformation excessive du tuyau en acier ou des défauts tels que des fissures.
Méthode de modification de forme
Cintrage à chaud : chauffez le tuyau en acier à 200-400 degrés et maintenez-le pendant 5-10 secondes, puis utilisez une pince ou un mandrin chaud pour le serrer avant de le plier. En modifiant l'angle du mandrin, la forme du tuyau en acier peut être modifiée, par exemple en pliant un tuyau droit en un tuyau incurvé avec des arcs différents. Le cintrage à chaud nécessite de contrôler des paramètres tels que la température de chauffage, le temps et la force de pliage pour garantir la qualité et les performances de la partie pliée du tube en acier.
Cintrage à froid : À température ambiante, utilisez un équipement tel qu’une cintreuse pour plier le tuyau en acier. Comparé au cintrage à chaud, le processus de cintrage à froid présente une meilleure qualité de surface et une précision dimensionnelle plus élevée du tube en acier traité, mais il comporte certaines exigences concernant le matériau et l'épaisseur de paroi du tube en acier. Les tuyaux en acier à paroi épaisse ou à haute résistance peuvent nécessiter une force de flexion plus importante lors du pliage à froid et sont sujets à une concentration de contraintes et à d'autres problèmes.
Estampage : Pour certaines exigences de forme particulière, l’estampage peut être utilisé. Le tube en acier est placé dans la matrice d'estampage et une pression est appliquée par la machine d'estampage pour donner au tube en acier la forme souhaitée sous l'action de la matrice, par exemple en emboutissant le tube en acier dans une forme ovale, carrée ou autre. coupe transversale. L'emboutissage a une efficacité élevée, mais le coût du moule est élevé et convient à la production en série de tubes en acier de même forme.
Combinaison de soudage : plusieurs sections de tuyaux en acier sont reliées entre elles par soudage pour former diverses formes et structures complexes. Par exemple, les tuyaux droits sont soudés dans une structure de cadre, et les tuyaux coudés et droits sont soudés dans un système de canalisations spécifique. Pendant le processus de soudage, la qualité de la soudure doit être assurée pour garantir la résistance et l'étanchéité des tuyaux en acier après assemblage.